Productieproceshandleiding voor bladveren - Gaten ponsen voor het bevestigen van bumperafstandhouders (deel 4)
1. Definitie:
Met behulp van ponsmachines en mallen worden gaten geponst op de daarvoor bestemde posities voor het bevestigen van anti-kraakpads/stootkussens aan beide uiteinden van de platte verenstalen staaf. Over het algemeen zijn er twee soorten ponsprocessen: koud ponsen en warm ponsen.
2. Sollicitatie:
Sommige bladeren hebben een oogomhulsel en andere bladeren.
3.1. Inspectie vóór het ponsen
Voordat de gaten worden geponst, moet het keurmerk van de vorige bewerking van de platte veerstaven worden gecontroleerd. Deze moeten aan de eisen voldoen. Controleer tegelijkertijd de specificaties van de platte veerstaven; alleen als deze aan de proceseisen voldoen, mag het ponsen beginnen.
3.2.Positioneringsgereedschap aanpassen
Zoals weergegeven in Figuur 1 hieronder, worden elliptische gaten geponst aan het uiteinde van de platte veerstaven. Het ponsen gebeurt door het centreren van het gat en het positioneringsgereedschap aan te passen aan de afmetingen L', B, a en b.
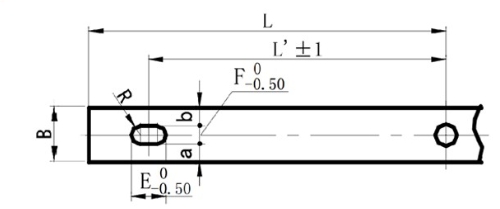
(Afbeelding 1. Positioneringsschema voor het ponsen van een elliptisch eindgat)
Zoals weergegeven in Figuur 2 hieronder, worden cirkelvormige gaten geponst aan het uiteinde van de platte veerstaven. Het ponsen gebeurt door het middelpunt van het gat te positioneren en het positioneringsgereedschap aan te passen aan de afmetingen van L' en B.
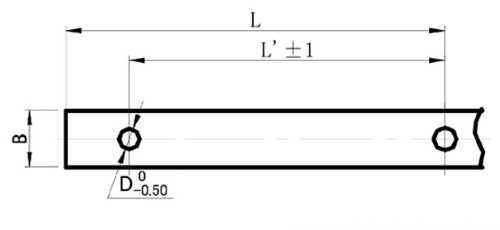
(Afbeelding 2. Positioneringsschema voor het ponsen van een rond eindgat)
3.3. Keuze tussen koud ponsen, warm ponsen en boren
3.3.1Toepassing van koud ponsen:
1) Als de dikte van de platte veerstaaf t < 14 mm is en de gatdiameter groter is dan de dikte t van de platte veerstaaf, is koud ponsen geschikt.
2) Als de dikte van de platte staaf van verenstaal t≤9 mm is en het gat elliptisch is, is koud ponsen geschikt.
3.3.2. Toepassingen van warm ponsen en boren:
Heet boksenOf het boren van gaten kan worden gebruikt voor platte staven van verenstaal die niet geschikt zijn voor koud ponsen.heet boksenDe verwarmingstemperatuur moet worden geregeld tussen 750 en 850 ℃, en de platte stalen staaf is donkerrood.
3.4.Ponsdetectie
Bij het ponsen van een gat moet eerst een stuk verenstaal plat worden gecontroleerd. Alleen als dit stuk de eerste controle doorstaat, kan de massaproductie van start gaan. Tijdens het proces moet er speciale aandacht aan worden besteed dat de positioneringsmatrijs niet losraakt of verschuift, anders zullen de positioneringsmaten de tolerantie overschrijden, wat resulteert in afgekeurde producten in de batches.
3.5.Materiaalbeheer
De geperforeerde (geboorde) platte staven van verenstaal moeten netjes worden gestapeld. Het is verboden ze willekeurig te plaatsen, omdat dit beschadigingen aan het oppervlak kan veroorzaken. De inspectiekwalificatiemarkeringen moeten worden aangebracht en de werkoverdrachtskaarten moeten worden geplakt.
4. Inspectienormen:
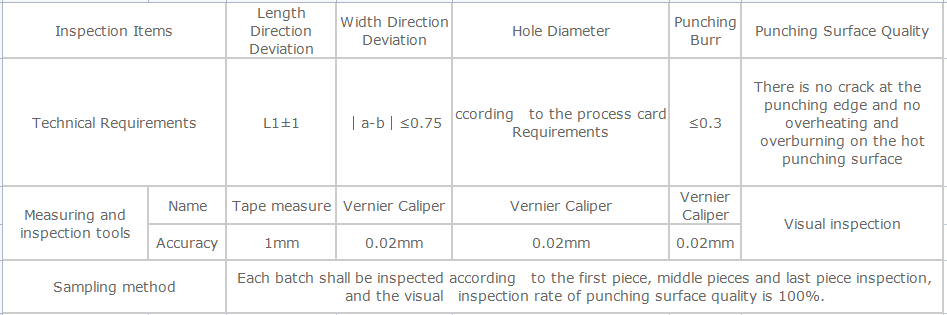
Meet de gaten volgens afbeelding 1 en afbeelding 2. De inspectienormen voor het ponsen en boren van gaten staan in tabel 1 hieronder.
Geplaatst op: 27 maart 2024


